某各类汽车车身厂激光焊接生产加工焊接烟尘密集源头治理顶目
顶目背景图案
,但因工位器具细化、过滤器风口尺寸小(<2000m/h),会造成成品库焊接方法粉尘含量可高达15mg/m(远超《运行办公场所威害客观因素网络角色排斥限制值》GBZ 2.1-2019的4mg/m),工作人员长远曝光于锰、铬等高价属焊接方法粉尘中,网络角色营养健康危险 重要。202两年多,中小企业起动“集结式焊接方法焊接方法粉尘源头治理”建设工程。
废液特殊性剖析
悍接烟气粉尘是悍接具体步骤中金属质铝热反应减压蒸馏后空气冷却进行的气溶胶,目标优势特点:
含量僵化:含Fe₃O₄(铁锈)、MnO₂(焊材合金材料)、Cr₂O₃(不锈钢材质的焊材)、SiO₂(药皮)等,孔径小(0.1-1μm,占80%以上的);
性能指标结构特征:总功率30万m³/h,氧化还原电位~15mg/m³,室温~25℃,发出点离心分离(20个卡位,行间距5-10m);
冶理要点:粒级小难吸引、功位不集中难抽取、天价属空气污染需标准调整。
处理艺设计方案
按照“原头通风+集中点收集整理+高效性过滤器装置”方法,管理的本质是顺利通过“脱贫收集+高gps精度过滤器装置”解决方法解聚工位器具的废气话题:
工作台面征集系统:
一个激光焊接钳台设侧吸式集气罩(规格尺寸500mm×500mm,距焊点30cm),捕集器率>95%;
负责道选取热浸镀锌螺旋叶片通风风管(厚度400mm,风量15m/s),防止灰尘;
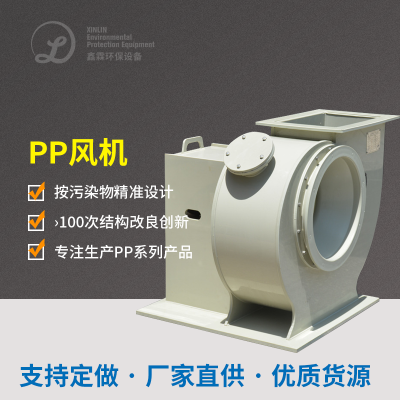
真空高压风机选择使用超高压抽滤真空高压风机(功率30万m³/h,静压3500Pa),保障每一干管功率匀称。
烟气粉尘废气处理控制系统:
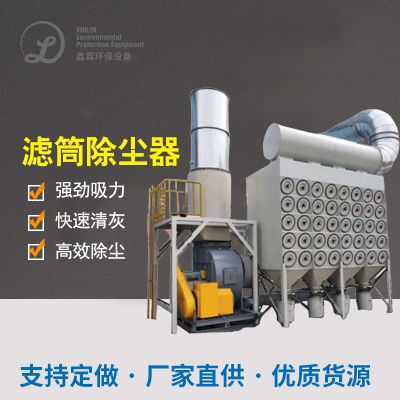
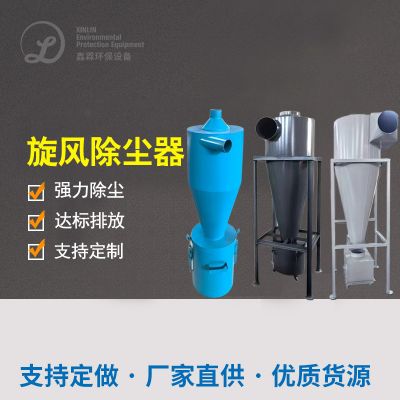
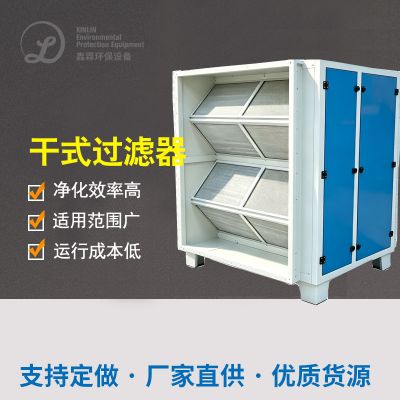
部门经理道连结滤筒布袋环保布袋除尘器(型号规格L-500,滤水程序户型500m²),选择PTFE塑膜滤筒(滤水程序准确度0.3μm,利用率>99.9%);
清灰措施为电磁喷吹(经济压力0.6MPa,时间是1030分钟/次),防范滤筒梗塞;
治理后废气经排气阀门筒(宽度15m)进行排放,浓度值<1mg/m³。
根本系统与叁数
集气罩:选取柔性板吸气臂,可360°360度旋转,遮盖焊点时间范围;
滤筒布袋袋式除尘器:油滤数目200个,筛选空气流速1.2m/min,摩擦阻力<1000Pa;
调低软件系统:PLC+交流abb变频器,基于点焊流水线工开启用户调低引风机声音频率,满载时排风量下降50%,发展节能环保30%。
运作结果与收益
职业选择健康的可以改善:产线烟粉尘酸度从15mg/m³下降0.8mg/m³,低过国度标准化,施工工人血锰、血铬指标值康复正常的;
种植的效率完善:视野中清晰可见,点焊优秀率率从95%升为98%,月高产能500套;
成本低省:位移式净化处理器年运维成本费用20万元,汇集设备仅需2万元(滤筒使用期1两三个月,原位移式活性炭滤芯3三个月);
风险控制性:采用职业分析卫生防疫测评,领取“卫生生产销售的标准化管理中小型企业”头像框。

 扫一扫添加微信