一、注塑成型厂废气排放简介
注塑工艺成型工序很广APP于氟塑料塑胶制品研发,但在进行加热、注塑工艺成型、闭式冷却塔时中会引发大量的工业废气,最主要部分收录:
非二氧化氮总烃(NMHC)
:材料塑料再生颗粒熔融时宣泄,浓度值一般是在50-300mg/m³;
苯系物(如苯、甲苯、二甲苯)
:部份物料更改剂分析有,还具有激烈激励性;
颗粒状物(PM)
:位于材料有害气体及成膜剂散发,粒级多在0.1-10μm;
刺鼻味道物品
:如醛类、胺类等低酸度但高审美嗅觉铭感度的成分。
有机废气物结构特征:
温度因素动荡大
:锌合金压铸机该房产项目周边废液温差电动车续航60-120℃;
有机废气浓度不平稳
:各不相同生产的关键时期排污差别的有效;
成份简化
:含得癌物(如苯并芘)和二氧化碳后驱物(如烯烃)。
二、加工处理存在的问题与点
(一)技木问题
两组分融合外理
:需一同洗去VOCs、颗粒物和异味重;
风速适应
:注塑成型机升降模产生废气量瞬时转化(±30%);
首次污染问题设定
:生物炭拆换、废液引起等发展故障。
(二)重中之重原则
有效控制各个环节
技术工艺规定要求
集气装置
运用挠性通风管+直流变频压缩机,收集生产率≥90%
预加工处理
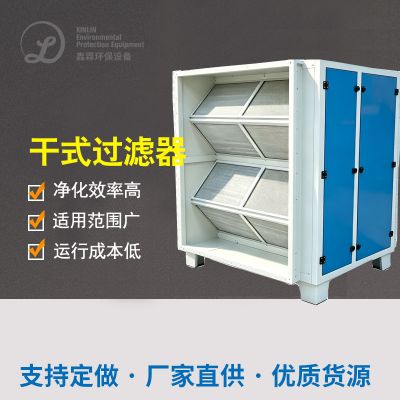
电磁干扰除尘处理或干试过滤系统去掉≥95%的PM2.
体系化流程
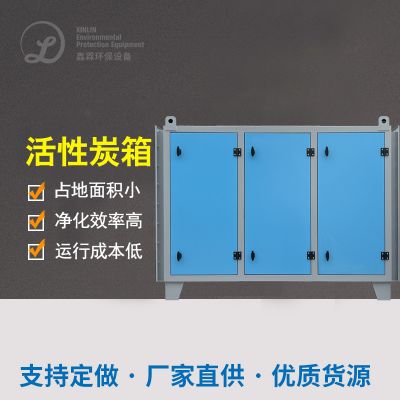
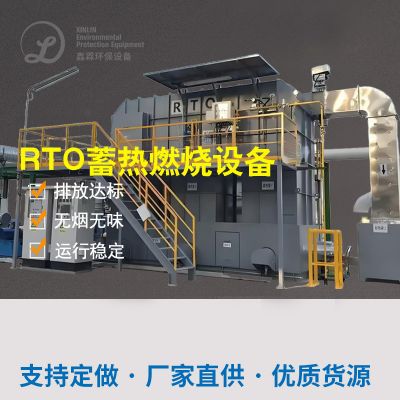
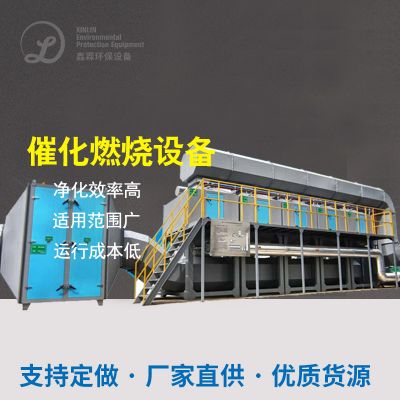
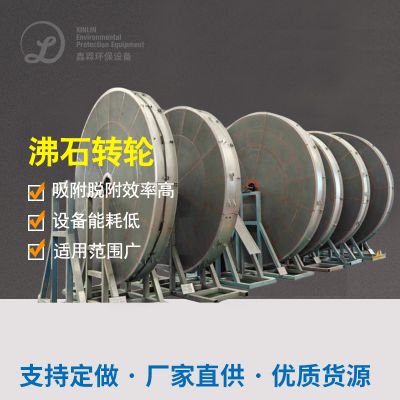
沸石转轮+RTO(最比较合适刮风量)、溶解性炭溶解+促使燃烧物(最比较合适大中型产值)
尾气排放标标
非丁烷总烃≤60mg/m³(GB 31572-2015)
三、传统情况详细
案例库1:某汽車设备压铸厂RTO装置改良
该项目图片背景
:
12台500T注塑工艺机,总排风量80,000m³/h
原安全使用UV光氧环保设备,排卸偏高2.7倍
应对计划方案
:
分级分类正确处理
:
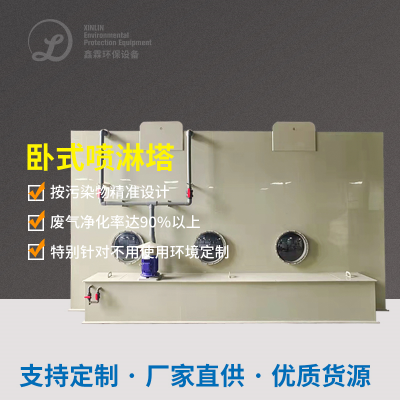
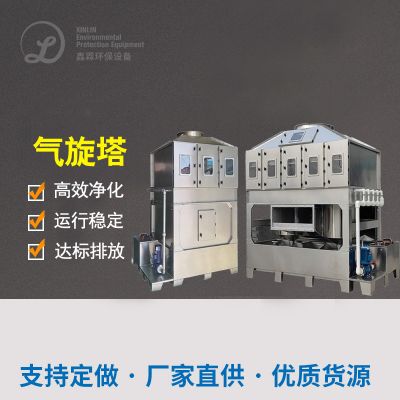
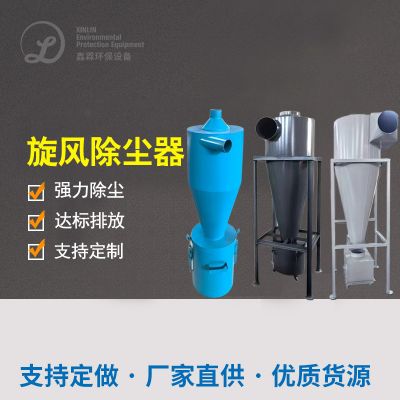
6级:飓风除尘设备+空气圆形逆流式冷却塔(提温至40℃低于)
中级:沸石转轮果汁(果汁比10:1)
二级:RTO焚化(热效应≥95%)
正常运作的效果
:
VOCs快速清理率98.6%,年减少排放量达42吨
余热使用于烘料程序,合理安排天然冰气相应费用110万元/年

 扫一扫添加微信