该项目底色
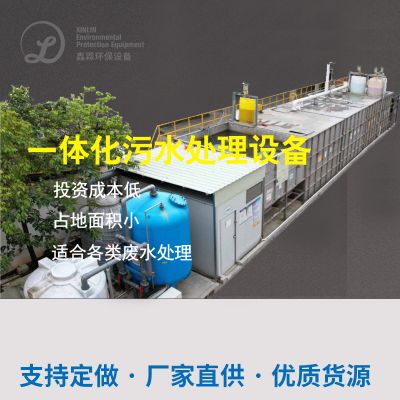
某小型小车零器件出产工厂座落在长三边形地段,最主要的出产车头外层、保险公司杠等器件。其喷砂生产线上每人每天存在约50吨焦化废水治理方法,原选择轻松奠定治理脆皮放,不可能必须本市渐趋严必须的环保性规格。工厂需在建这套快速焦化废水治理方法治理系統,必须有水出COD≤80mg/L,SS≤30mg/L,血本属含水量达到标准。
电镀废水的成分及因素
电镀废水重要原因于前工作脱脂、电镀锌、电泳及做漆流程:
脱脂废渣
:含界面特异性剂、粘土合成机油(50-200mg/L)
酸洗废液
:含磷酸二氢钠(100-300mg/L)、锌阴离子(10-50mg/L)
涂漆废污水
:含树酯(200-500mg/L)、色浆、有机化学萃取剂(二甲苯、酯类等)
清洗道路电镀废水:含浮窗物(300-800mg/L)
加工处理加工制作工艺 过程
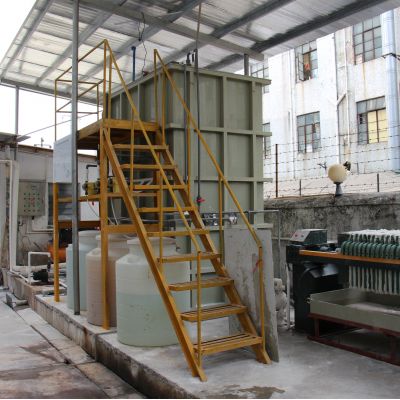
选取"化学预净化解决+生物化学净化解决+深度1净化解决"组装制作工艺:
预办理关键期
:
调低池(pH调低至8-9)
混泥土发展(加药PAC、PAM祛除悬浮按钮物和氢氧化铁)
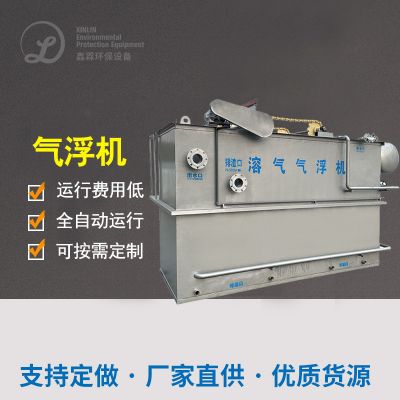
气浮安装(去掉挥发性的油脂和区域可挥发物)
生物化正确处理关键期
:
电离酸性反应池(提供焦化废水可生化模式性)
了解防氧化池(活性炭过滤器挂膜,HRT=12h)
深度1治理 价段
:
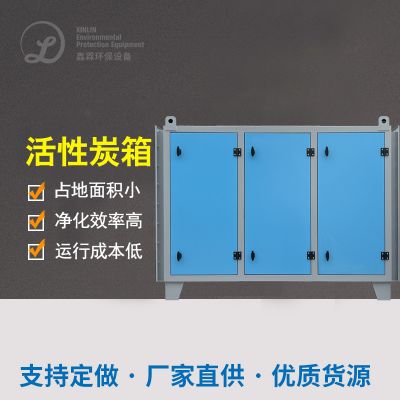
催化活性碳过滤程序(弄掉残留物有机酸物)
砂滤(提高认识SS达到标准)
终究成效
软件系统行驶可靠后查重动态数据:
COD由取水1200mg/L减少为65mg/L
SS由700mg/L减至20mg/L
锌铝离子氧化还原电位由45mg/L高于0.8mg/L
加载成本投入约3.8元/吨水

 扫一扫添加微信