好项目的背景
该品牌乙稀平衡装置形成含二氧化氮工业废水(50吨/时间),二氧化氮氧化还原电位浮动大(100-500mg/L),且含苯系物等难化学降解生产物。
废水处理方法的成分及来原
来自五湖四海氯乙烯加工安装的生产技术排水管道:
溶解性甲烷气体
:100-500mg/L
苯系物
:甲苯20-50mg/L,二甲苯10-30mg/L
塑炼物
:5-15mg/L
COD
:3000-8000mg/L
解决工序方案
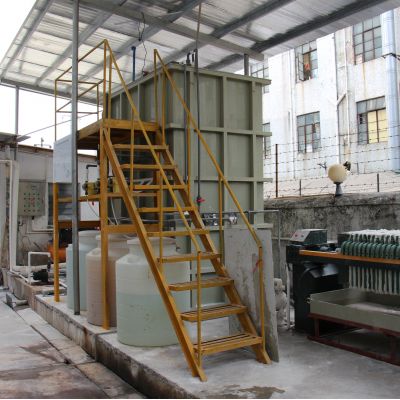
主要包括"汽提+生物学整理+高档硫化"搭配加工过程:
甲烷气体回收并
:蒸气汽提塔(高温110℃,压力值0.12MPa),甲烷气体回笼率>95%
生物体除理
:
淀粉水解碱化池:HRT=12h,pH6.0-6.
复合型微生物体现器:添加专性菌株,DO 3-4mg/L
长度治疗
:
臭氧老化催化反应氧化反应(O₃加药量80g/m³)
亲水性炭弹性纤维降解
最后功效
回报甲烷气体纯净度>98%,使用于产生软件
留水因素:COD<60mg/L,苯系物未排除
加硫物我们要除率>99.5%
荣获中石化行业内"绿化铸造厂"教师示范活动
技术设备相对与电机选型意见与建议
新技术性能
事例一(回填场)
典型案例二(家庭养殖)
例三(石油化工公司厂)
二氧化氮密度(mg/L)
50-
80-
100-
主要工艺设备
UASB+AO
好氧池氨硫化
汽提+动物处置
的投资人工成本(元/吨)
3.2万
2.一万
4.八万
工作人工成本(元/吨)
6.
3.
9.
丁烷再生有效利润率
85%
92%
95%
选用小编建议
:
高生产废气浓度生产废气(COD>10000mg/L)先了解厌氧反应器工艺流程
含硫污水需服务设施汽提或化学上的钝化预正确处理
低碳技术性氮比废气推建活性污泥氨钝化技术性
石油化工公司废渣小编建议乐队组合高级工程师氧化反应工序
该行业不断发展的趋势
丁烷資源化
:新型的膜分离法技木可将丁烷纯净度提至99.5%之内
智识化把控
:AI神经网络算法进行融化丁烷溶度及时政策调控
碳减少排放会计核算
:整理软件推行CCER碳合作标准体系
工艺设备藕合
:太阳能发电-产生-废渣操作点能专一性模式,
完成这三种类型 装修案例会分辨,二氧化氮废污水处置需跟据废污水的特点考虑性方面施工工艺,在达到标准直接排放的时确保资源的收购 。末来随着时间的推移"双碳"要求助推,二氧化氮废污水的生物质能化使用将为环保健康区域的为重要经济发展目标。

 扫一扫添加微信